


El crudo que sube por la tubería de producción pocas veces se parece al barril que aparece en el contrato de venta; viene con agua de formación, sales disueltas, finos sedimentos y ligeros componentes que, de no ser controlados, harán de cada cargamento un caso de corrosión, de rechazo en el oleoducto o de penalización en la refinería.
El tratamiento de crudo en instalaciones de superficie es el proceso que cierra esa brecha entre lo que el pozo entrega y lo que el mercado acepta; y dejarlo de lado o subdimensionarlo no es un error técnico pequeño, es una pérdida de ingresos medida en barriles que nunca llegan a facturarse.
El crudo no pasa por ningún oleoducto
Ninguna compañía transportista acepta crudo con contenido de agua y sedimentos básicos (BS&W) por encima de ciertos umbrales. Las especificaciones de tubería en Canadá, por ejemplo, exigen normalmente BS&W por debajo de 0,5 a 1,0 % en volumen para reducir el riesgo de corrosión interna.
La norma ASTM D4007 define el método de centrifugado para medir ese parámetro, aunque cuando se busca precisión rigurosa, el método preferido es el ASTM D4006 (destilación), que la misma ASTM identifica como el más exacto para determinar agua en crudo.
Un crudo con 5% de agua emulsionada no tiene 5% menos de valor, es un crudo que puede generar rechazo en boca de pozo, multas por fuera de especificación o, lo que es peor, daños en tuberías e intercambiadores de calor que se traducen en paradas no programadas. Aquí, en la línea divisoria entre el producto crudo y el producto comercializable, comienza el tratamiento de los crudos en las instalaciones de superficie.
De igual forma, la emulsión de agua en aceite (W/O) que llega del pozo no es un accidente, se forma por el cizallamiento de bombas, válvulas y restricciones durante el levantamiento y transporte en superficie. Los asfaltenos, resinas y sólidos finos actúan como emulsionantes naturales que estabilizan gotas de agua de 0,1 a 100 micras, y romper esa emulsión requiere una combinación de calor, química desemulsionante y, en muchos casos, campo electrostático.
Los tratadores electrostáticos logran reducir el agua remanente a valores de 0,1-0,15 % en volumen. Sin campo electrostático, el agua residual en el crudo oscila entre 0,2 y 1 % en volumen, lo que hace prácticamente imposible alcanzar el umbral de 0,5 % que exigen los oleoductos.
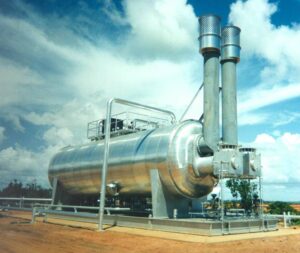
En campo, se suele optimizar la dosificación de desemulsionante en torno a los 10 a 30 ppm, aunque son comunes rangos de 10 a 100 ppm, según la gravedad API y la estabilidad de la emulsión. Las pruebas de botella, que se han utilizado como protocolo estandarizado en la industria petrolera desde las décadas de 1920 y 1930, siguen siendo el método empírico de referencia para seleccionar la química adecuada antes de la inyección continua.
El gerente de operaciones tiene la posibilidad de variar el tiempo de residencia en el tratador (entre 20 y 60 minutos) y la temperatura de operación (60-75 °C en equipos de campo) sin necesidad de capital adicional. Esos parámetros deben ser monitoreados para el tratamiento de crudo en las instalaciones de superficie.
¿Por qué el BS&W te puede quitar dinero antes de que arranque el bombeo?
Cada décima de porcentaje de BS&W por encima del límite contractual implica agua que se paga como si fuera petróleo, o petróleo que se rechaza por no cumplir especificación. En ambos casos, la operación pierde.
El agua emulsionada arrastra sales, que al hidrolizarse a altas temperaturas producen ácido clorhídrico. Este ácido ataca el acero de los oleoductos, de los tanques de almacenamiento y de los intercambiadores de calor de la refinerí, por lo que, la factura no llega como un solo gasto grande, llega como un mantenimiento acelerado, limpieza de tanques, reemplazo de tuberías y pérdida de capacidad de proceso.
Además, las sales de crudo no se disuelven en el hidrocarburo, sino que viajan dentro del agua emulsionada y la salmuera remanente. Por esto, las refinerías permiten contenidos de sal entre 10 y 20 PTB (libras de sal por mil barriles de crudo neto) para las unidades sencillas, mientras que en las refinerías de profunda conversión la especificación puede llegar hasta 1 PTB.
Los contenidos de sal de los crudos de distintas regiones son muy diferentes:
- Los aceites de Medio Oriente tienen un promedio de 8 PTB,
- Los de Venezuela de 11 PTB,
- Mientras que los crudos del Oeste de Texas han alcanzado desde 26 hasta 140 PTB.
El desalado en campo se realiza después de la deshidratación mediante la adición de agua de dilución (típicamente 5 a 10 % por volumen en una etapa, o 1 a 2 % en sistemas de dos etapas), mezclado intensivo y un segundo tratador electrostático o calentador. La eficiencia de mezclado entre el agua de lavado y la salmuera remanente determina el límite inferior de sal que se puede alcanzar. La reducción del contenido de sal hasta 5 PTB es técnicamente factible en instalaciones de superficie bien operadas.
Desalar en campo no solo es un gesto de buena voluntad hacia la refinería, es una decisión económica y, si el grado de salinidad del crudo supera los 20 PTB, la refinería está obligada a desalarlo en la entrada, pero el costo de esta operación se descuenta del precio de compra o se traduce en penalizaciones contractuales.
El tratamiento de crudo en instalaciones de superficie que incluya desalación protege el precio del barril antes de que cruce la línea de custodia.
¿Por qué 10 PTB de sal pueden costarte un reactor entero?
Las sales minerales (principalmente NaCl, CaCl2 y MgCl2) se hidrolizan a temperaturas de proceso aguas abajo y generan HCl, que ataca los cabezales de los intercambiadores, los platos de las fraccionadoras y los catalizadores de las unidades de conversión.
El sodio y el arsénico envenenan los catalizadores. Las incrustaciones de arena, limo y sal reducen la transferencia de calor y obligan paradas de limpieza. Por eso, un crudo que sale del pozo con 50 PTB de sal puede terminar costando cientos de miles de dólares en reparaciones que no aparecen en el P&L de producción, pero que sí conoce el gerente de operaciones.
Estabilizar no es quitar gas, es recuperar barriles
El crudo que sale del separador de alta presión todavía contiene componentes livianos (metano, etano, propano, butanos) disueltos que le confieren una presión de vapor elevada; si ese crudo se almacena o transporta sin estabilización, esos componentes se evaporan en los tanques, generan pérdidas de inventario, emisiones de vapores y riesgos de sobrepresión. La especificación comercial para transporte y almacenamiento fija la presión de vapor Reid (RVP) típicamente entre 8 y 12 psia.
En el proyecto Cendor Phase 2, operado en Malasia a bordo de una FPSO, el crudo se estabiliza a una RVP máxima de 8 psia mediante un tren de separación en tres etapas (separador de alta presión a 17,5 bar, separador de baja presión a 6 bar y degasificador final a 0,3 bar). Mientras que, la simulación del proceso en Aspen HYSYS demostró que, con una caída de presión adecuada a través de los separadores, el crudo estabilizado cumple la especificación de RVP sin importar las condiciones extremas de los parámetros de alimentación.
La estabilización también recupera líquido. Los componentes ligeros que se desprenden en los separadores son dirigidos al sistema de gas, donde pueden ser tratados como gas combustible, gas de inyección o condensado recuperable. Un crudo no estabilizado pierde esos componentes como vapor de tanque; uno estabilizado los monetiza. El tratamiento del crudo en instalaciones de superficie, incluida la estabilización, no es un gasto de proceso; es una inversión que devuelve barriles.
¿Cuándo la presión de vapor Reid decide si tu crudo viaja o se queda?
Un crudo con RVP por encima de la especificación del oleoducto o del buque tanque no se carga, la terminal rechaza el cargamento y la operación debe estabilizarlo en sitio, retrasar la entrega o venderlo a descuento.
En invierno, si el sistema de separación no se diseña con margen térmico, la reducción de la temperatura ambiente disminuye la capacidad de flash final en los tanques de almacenamiento, lo que puede hacer que un crudo que cumplía TVP en verano falle la especificación en invierno. Ese problema lo resuelven las torres de recuperación de vapor, que operan entre 1 y 5 psig y le dan un flash final a alta temperatura antes de los tanques, sin necesidad de tener que aislar toda la batería de superficie.
De esta manera, podemos decir que, el tratamiento de crudo en instalaciones de superficie no es una cadena de equipos conectados al azar, es un sistema integrado donde cada etapa (deshidratación, desalación, estabilización) alimenta la siguiente con un crudo más limpio, más seco y más estable.
Y, el gerente de operaciones que entiende esos vínculos puede ajustar la dosis de desemulsionante, la temperatura del tratador, la caída de presión en la válvula de mezclado del desalador o la presión de operación del separador de baja presión para recuperar barriles que de otro modo se perderían en emulsión, salmuera o vapor de tanque.
En las instalaciones de superficie, tratar el crudo como producto terminado no es un capricho del laboratorio; es la diferencia entre vender el barril que sale del pozo y tener que pagar el que nunca llegó al oleoducto.